添加微信好友
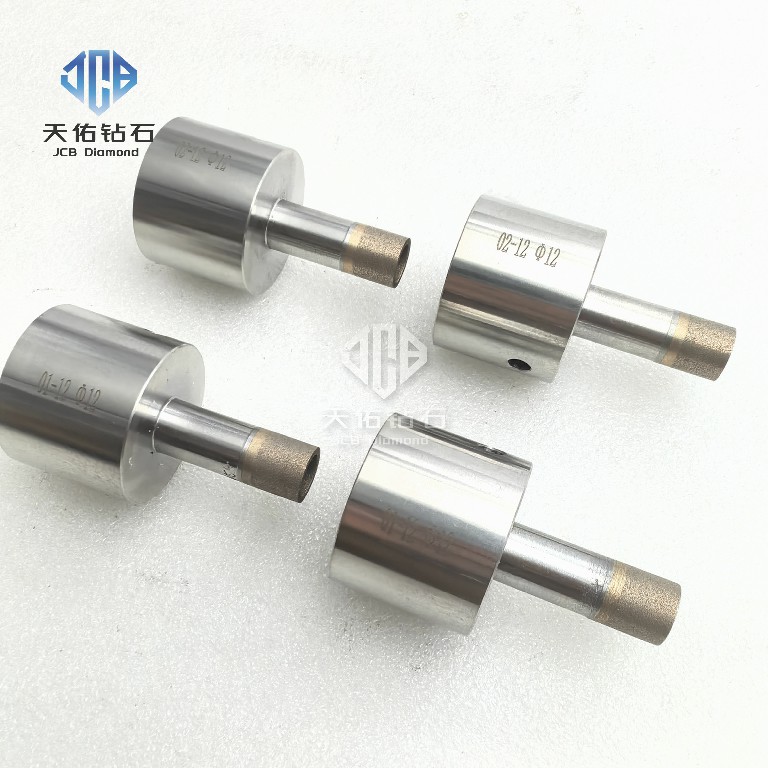
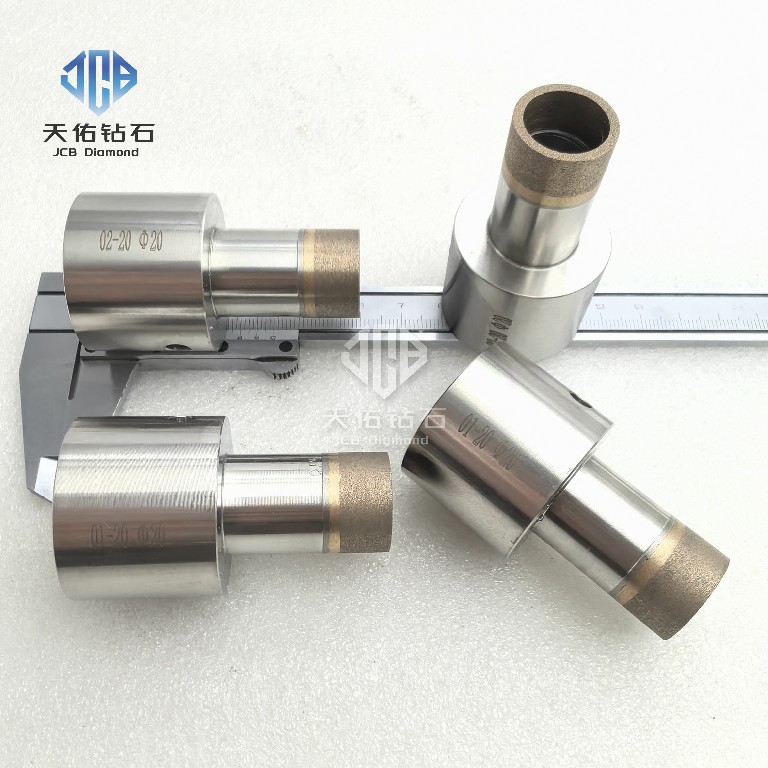
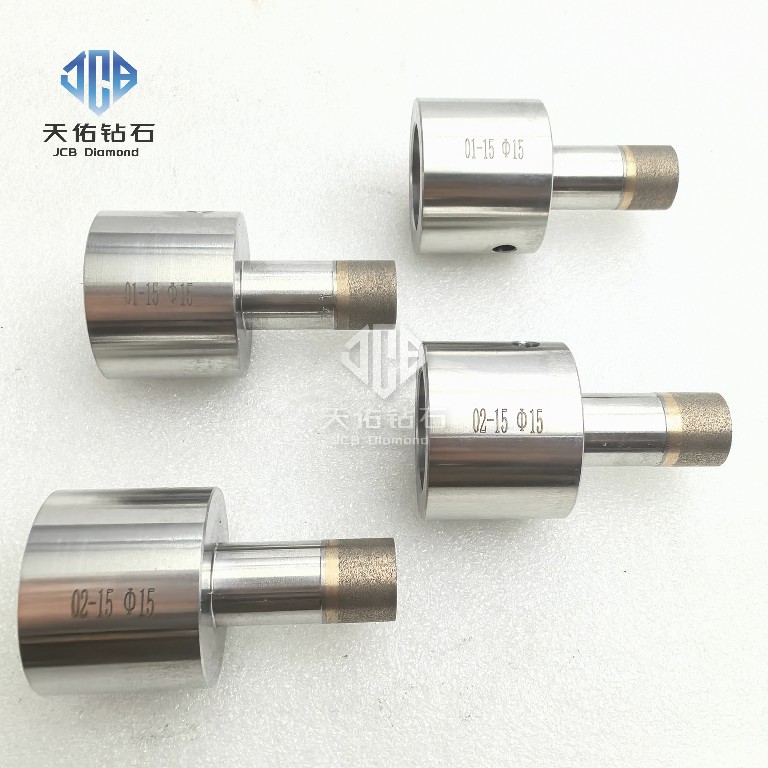
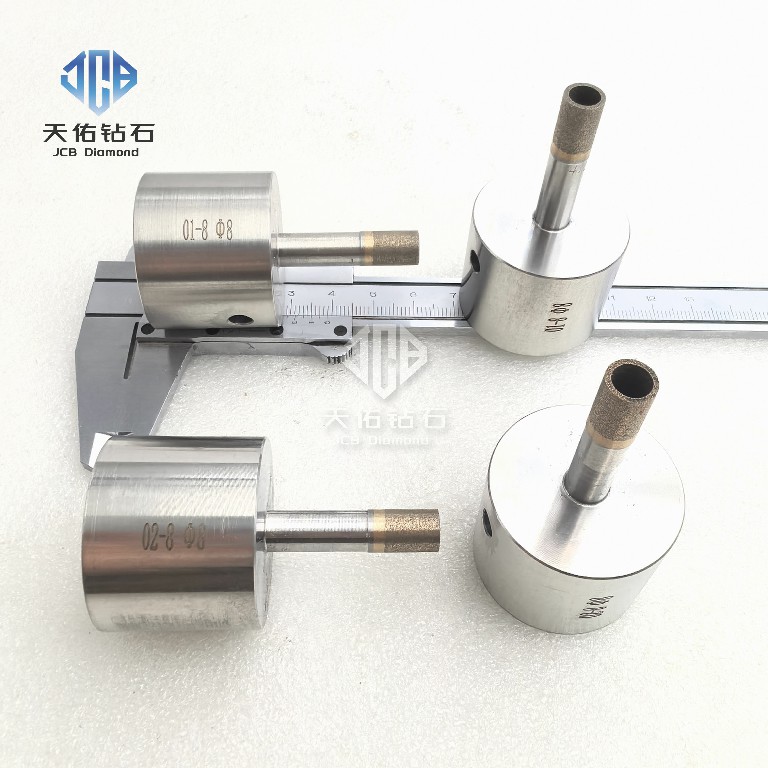
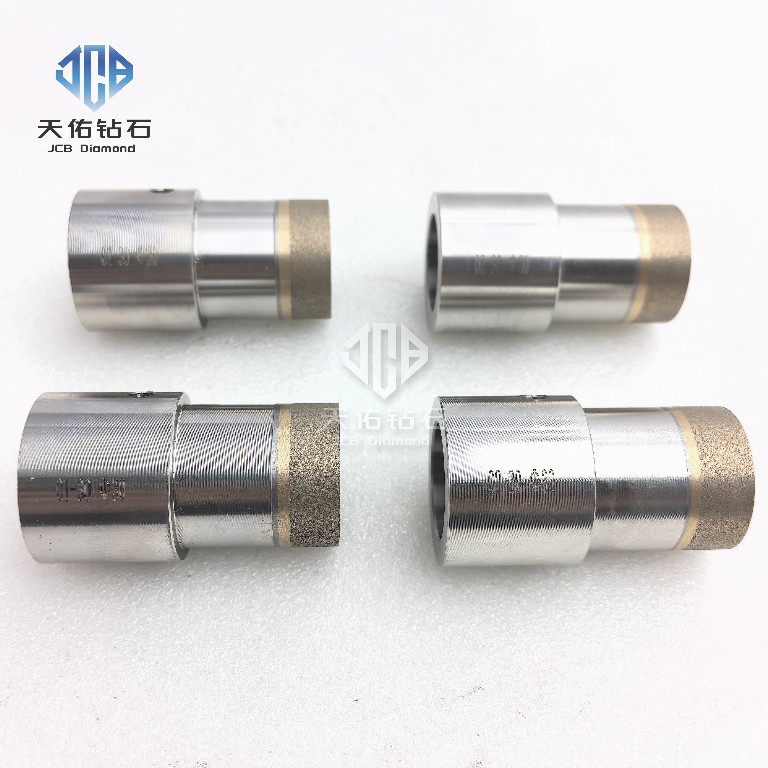
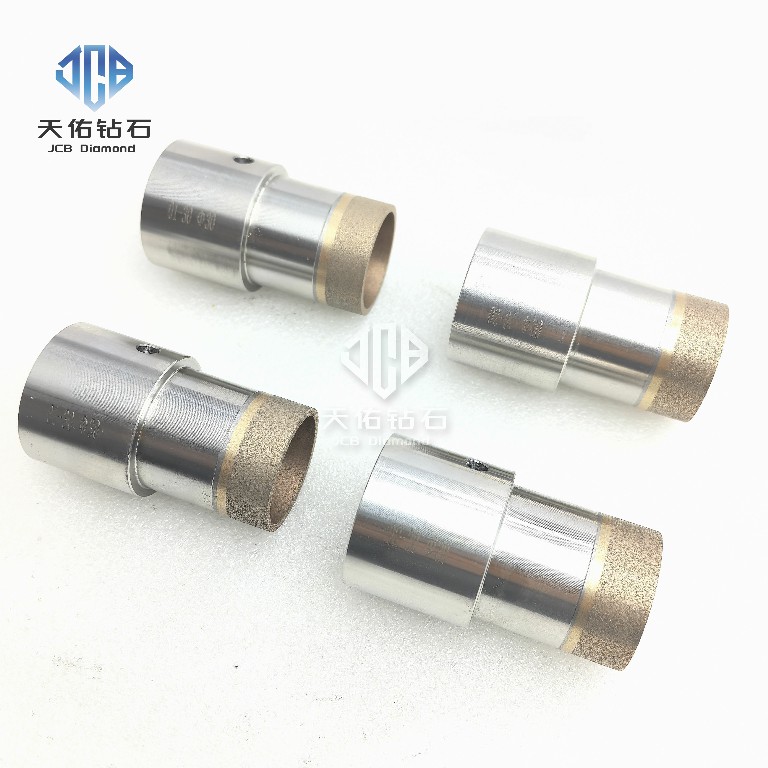
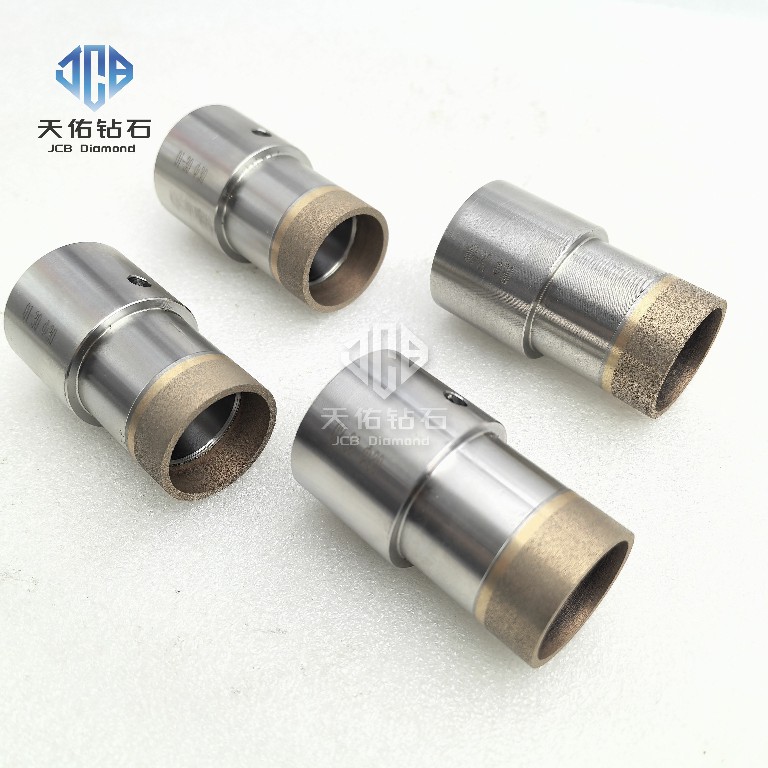
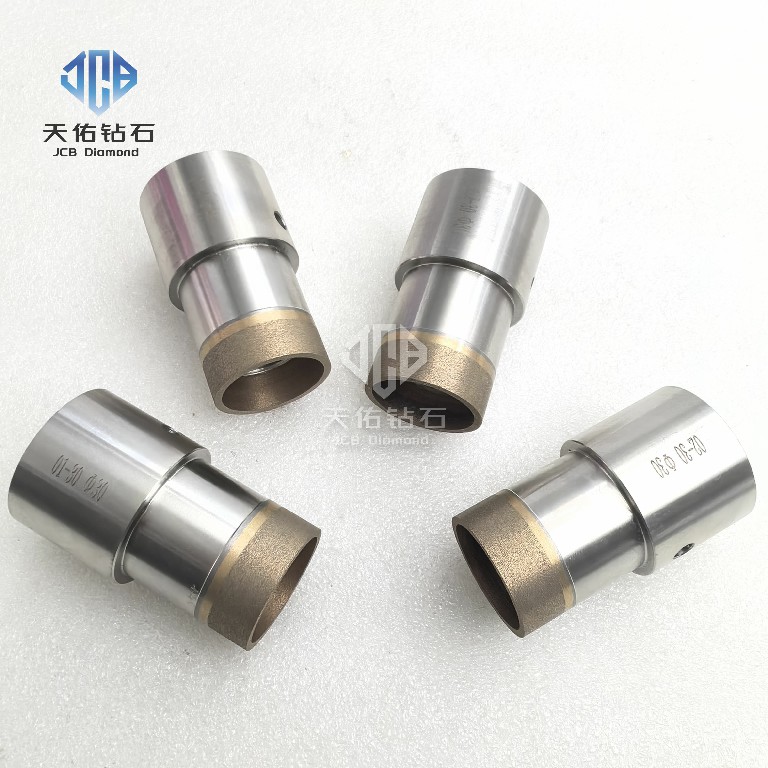
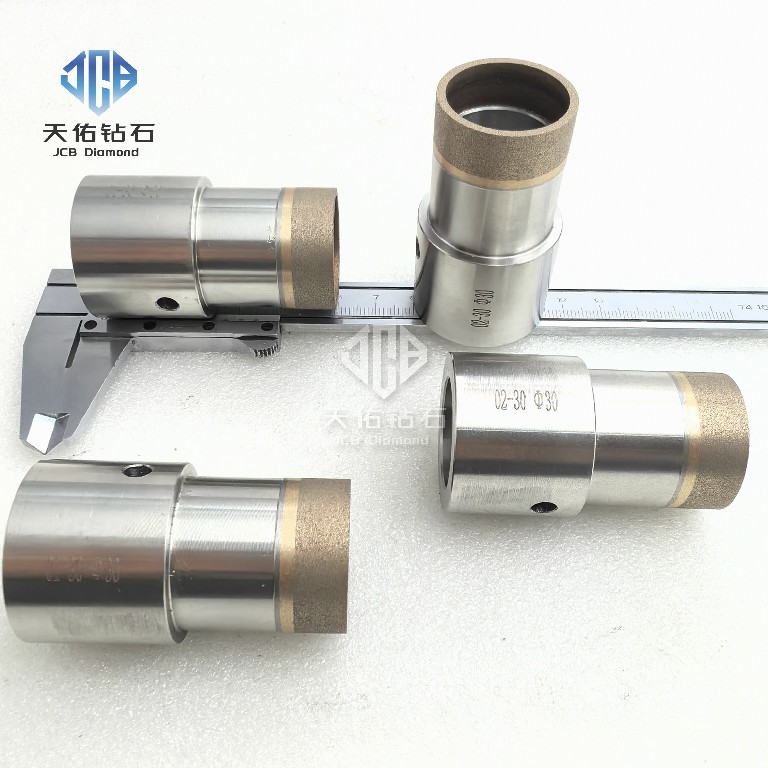
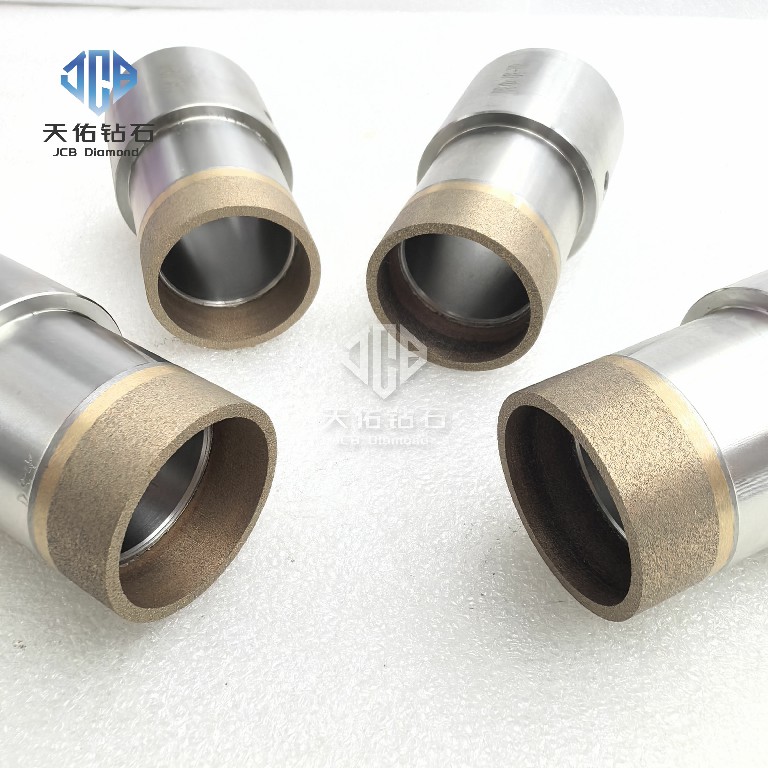
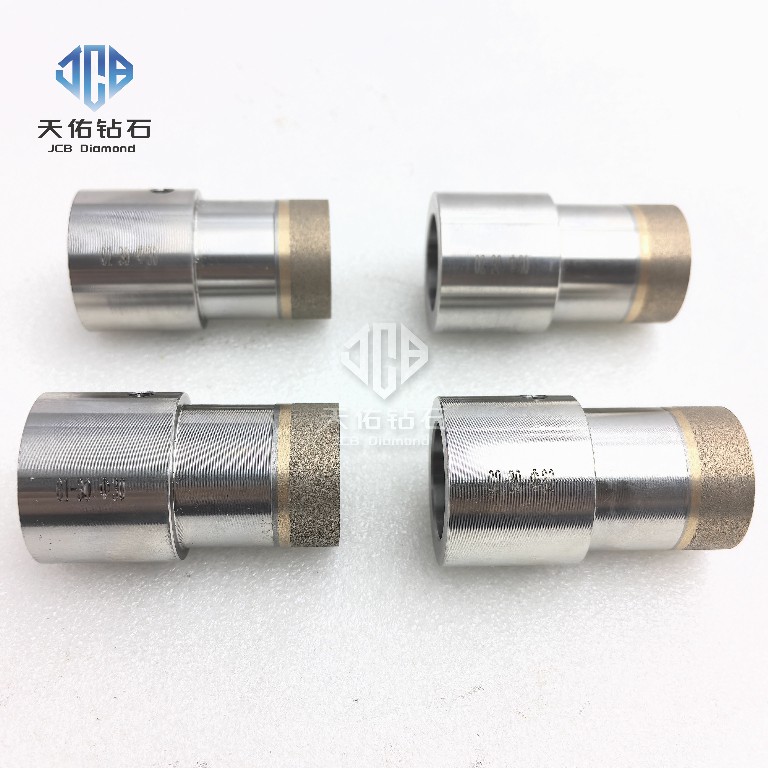
河南天佑超硬材料有限公司生产的金刚石烧结钻头是一种空心管状精密磨削刀具。其工作端部由工业金刚石磨粒均匀分布于烧结金属结合剂中构成,外形为薄壁圆筒结构,通过环形磨削方式对硬脆材料进行精密钻孔。该产品在精度等级、金刚石粒度、结合剂配方和排屑结构等方面均作了针对性设计,以满足半导体材料的高精度加工要求,在崩边控制、孔径公差和表面粗糙度等指标上具有更好的加工表现,是公司面向精密半导体领域推出的专业化产品。
工作原理
金刚石烧结钻管通过微观磨削方式工作。当空心管体在受控转速和进给压力下旋转时,端部的金刚石晶体对工件进行环形路径磨削,仅去除孔外周的环形区域材料,中心材料以完整圆柱芯柱形式保留。这种"环形面接触"方式大幅减小了切削接触面积和发热量,特别适合高硬度、高脆性材料的精密加工。
核心优势
半导体材料普遍具有高硬度、高脆性、热敏性强的特点,传统硬质合金钻头极易造成崩边、微裂纹和热损伤。金刚石烧结钻管在以下五个方面具备不可替代的优势:
1 极致硬度:金刚石是已知最硬的材料,可有效磨削硅、碳化硅、蓝宝石、石英等超硬材料,磨削效率远高于硬质合金刀具。
2 薄壁设计减小应力:典型薄壁厚度为0.5至1.5毫米,显著减小切削接触面积,降低出口处应力集中,实现近零崩边效果,崩边可控制在0.5毫米以内,避免昂贵工件报废。
3 高热导率:金刚石的热导率约为铜的四倍,配合内冷系统可快速带走切削界面的热量,防止硅片、玻璃等热敏性材料因热冲击产生微裂纹或碎裂。
4 多层烧结胎体寿命长:金属结合剂逐层磨损过程中,新的金刚石层持续暴露并参与切削,刀具寿命远高于电镀单层钻头,切削性能稳定一致。
5 环形排屑顺畅:高压冷却液从管体中心注入,直达切削面,强制冲走微米级切屑,避免切屑滞留造成的二次磨削损伤孔壁,保证孔壁光洁度。
典型应用场景
光刻/扩散炉石英件:石英环、石英舟、石英管基座
硅晶圆/基板:单晶硅片、多晶硅、SiC碳化硅基板
先进封装:TSV硅通孔、封装基板
电子陶瓷基板:氧化铝(Al₂O₃)、氮化铝(AlN)陶瓷
光学玻璃/掩膜基板:硼硅玻璃、熔融石英、光刻掩膜板
蓝宝石/晶振:蓝宝石衬底、压电陶瓷(Piezo)
普通玻璃/陶瓷钻管与半导体级精密钻管对比
参数 | 普通金刚石烧结钻头 | 半导体级精密金刚石烧结钻头 |
壁厚 | 通常偏厚 | 薄壁设计,支持需求定制 |
金刚石粒度 | 较粗,追求加工效率 | 微米级细粒度,追求镜面出口质量 |
结合剂配方 | 通用型配方 | 专用烧结金属结合剂,针对硬脆材料微调 |
排屑设计 | 普通水路设计 | 优化流体排屑槽,适配深孔加工 |
使用寿命 | 中等 | 多层烧结胎体,寿命显著更长 |
金刚石钻头结合剂类型分类
结合剂类型 | 工艺特点 |
烧结金属结合剂(Sintered Metal Bond) | 多层金刚石,寿命最长,耐磨性优异,最优质选择 |
电镀镍结合剂(Electroplated Nickel Bond) | 单层/多层电镀,金刚石突出度高,切削力小 |
树脂结合剂(Resin Bond) | 自锐性好,表面光洁度高 |
附加信息:
可按需求定制不同尺寸规格,并支持非标尺寸定制。