近日,国内超硬刀具研发团队完成新一代 PVD 复合镀层 PCBN 焊接刀具的工艺迭代,攻克 PCBN 焊接界面应力、涂层易剥落、高温抗化学侵蚀等行业痛点,新品在淬硬钢、高铬铸铁、轴承钢等难加工材料切削场景完成批量验证,推动国产焊接式 PCBN 刀具向高端精密制造场景加速替代。
PCBN(聚晶立方氮化硼)作为仅次于金刚石的超硬材料,凭借优异热稳定性,是硬车削核心刀具材料;焊接式 PCBN 刀具依托硬质合金基体 + PCBN 刀头钎焊结构,兼顾韧性与切削硬度,成本优势突出,广泛用于模具、汽车传动件、工程机械耐磨件加工。但传统无镀层 PCBN 焊接刀具在高速连续切削时,易产生月牙洼磨损、积屑瘤,断续切削工况下刃口损耗快,制约加工稳定性与寿命上限。
本次升级采用TiAlSiN 纳米多层复合镀层方案,配套 PCBN 焊前表面活化预处理工艺,精准调控膜基结合力,规避钎焊层高温受热导致涂层脱层风险。镀层总厚度控制在 2~4μm,兼具低摩擦系数、高温抗氧化、抗扩散磨损特性,在 HRC45–65 淬硬钢硬车加工测试中,对比同基材无镀层 PCBN 焊接刀,刀具寿命提升 40% 以上,工件表面粗糙度更稳定,有效抑制积屑瘤,减少换刀频次与停机时间。
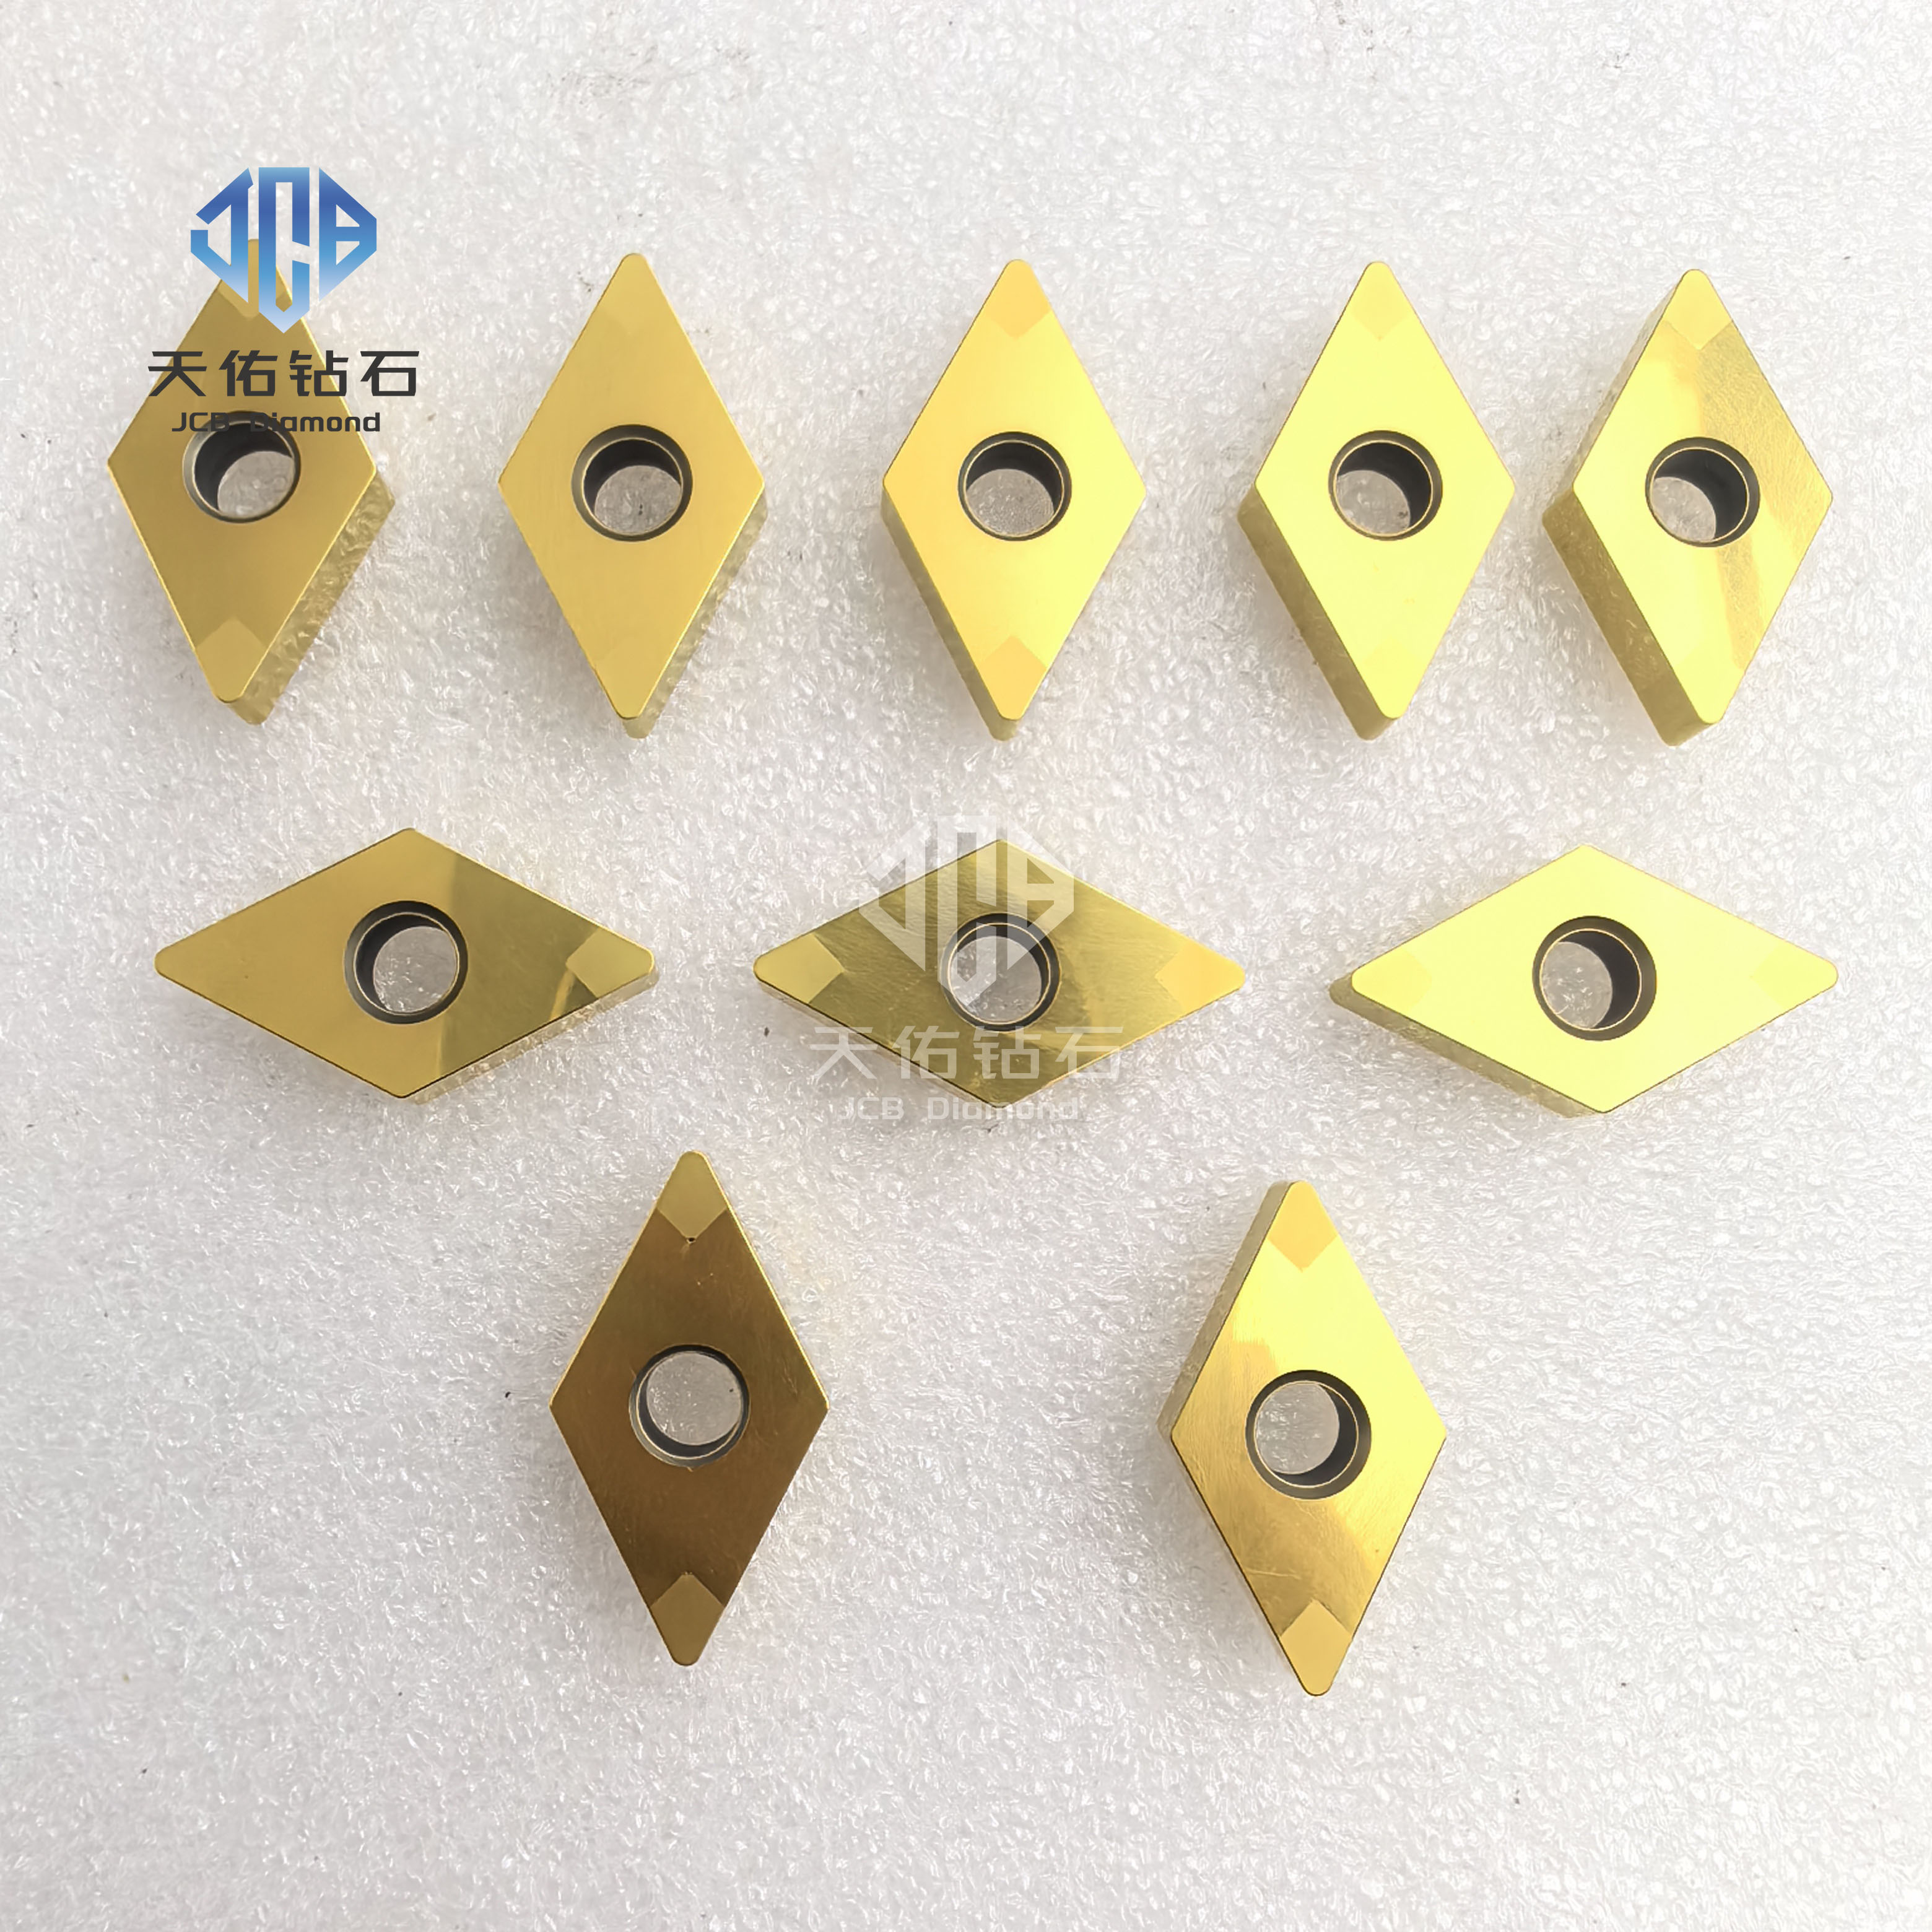
测试数据显示,该镀层 PCBN 焊接刀具可适配连续精车、轻度断续切削多工况,切削线速度窗口进一步拓宽,能够稳定实现 “以车代磨”,省去后续磨削工序,降低冷却液消耗,契合精密加工绿色增效需求。区别于可转位刀片,焊接式结构支持非标异形刀杆定制,适配数控车床、专用机床、重型车削设备,适合中小批量、多规格精密零部件生产。
研发负责人介绍,PCBN 镀层的难点在于平衡钎焊高温、PCBN 基体惰性、涂层沉积应力三者关系。常规镀层工艺容易在焊接界面产生残余应力,切削震动下膜层起皮。本次优化通过梯度过渡层设计,匹配 PCBN 复合片热膨胀系数,大幅提升镀层在焊接刀头上的服役可靠性,同时保留 PCBN 本身高热稳定性优势,不会因镀层引入新的高温失效风险。
目前该系列涂层 PCBN 焊接刀具已向轴承、模具、汽车零部件厂商提供试样加工方案,支持定制 CBN 含量、刃口处理、镀层类型(TiAlN、TiSiN、AlCrN 等),可根据铸铁、淬火钢、粉末冶金等不同加工材质匹配镀层方案。行业人士表示,随着国产 PCBN 复合片、钎焊工艺、PVD 镀层成套技术持续成熟,焊接式涂层 PCBN 刀具将进一步压缩进口刀具使用成本,夯实国内硬切削产业链自主配套能力