金属线材的直径公差能否稳定在微米级,往往不取决于拉拔设备,而取决于线材穿过的那一枚模具。聚晶金刚石(PCD)拉丝模之所以在这个位置上难以被替代,根源在于它的材料结构与制造工艺共同设定了一条精度与寿命的底线。理解PCD拉丝模,需要沿着“材料如何长成、模孔如何成形、线材如何受益”这条链条去看。
从金刚石微粉到模芯:烧结是起点,不是终点
PCD模芯的起点是经过筛选的人造金刚石微粉。这些微粉与钴、硅等结合剂混合后,在高温高压条件下烧结,金刚石颗粒之间形成直接的键结合,使聚晶体同时具备接近天然金刚石的硬度、耐磨性与良好的导热性。结合剂的选择并非无关紧要:钴基PCD可加工性较好,适用于多数常规拉拔工况;硅基或热稳定型PCD则在更高温度下保持结构稳定,面向对热负荷敏感的拉拔场景。
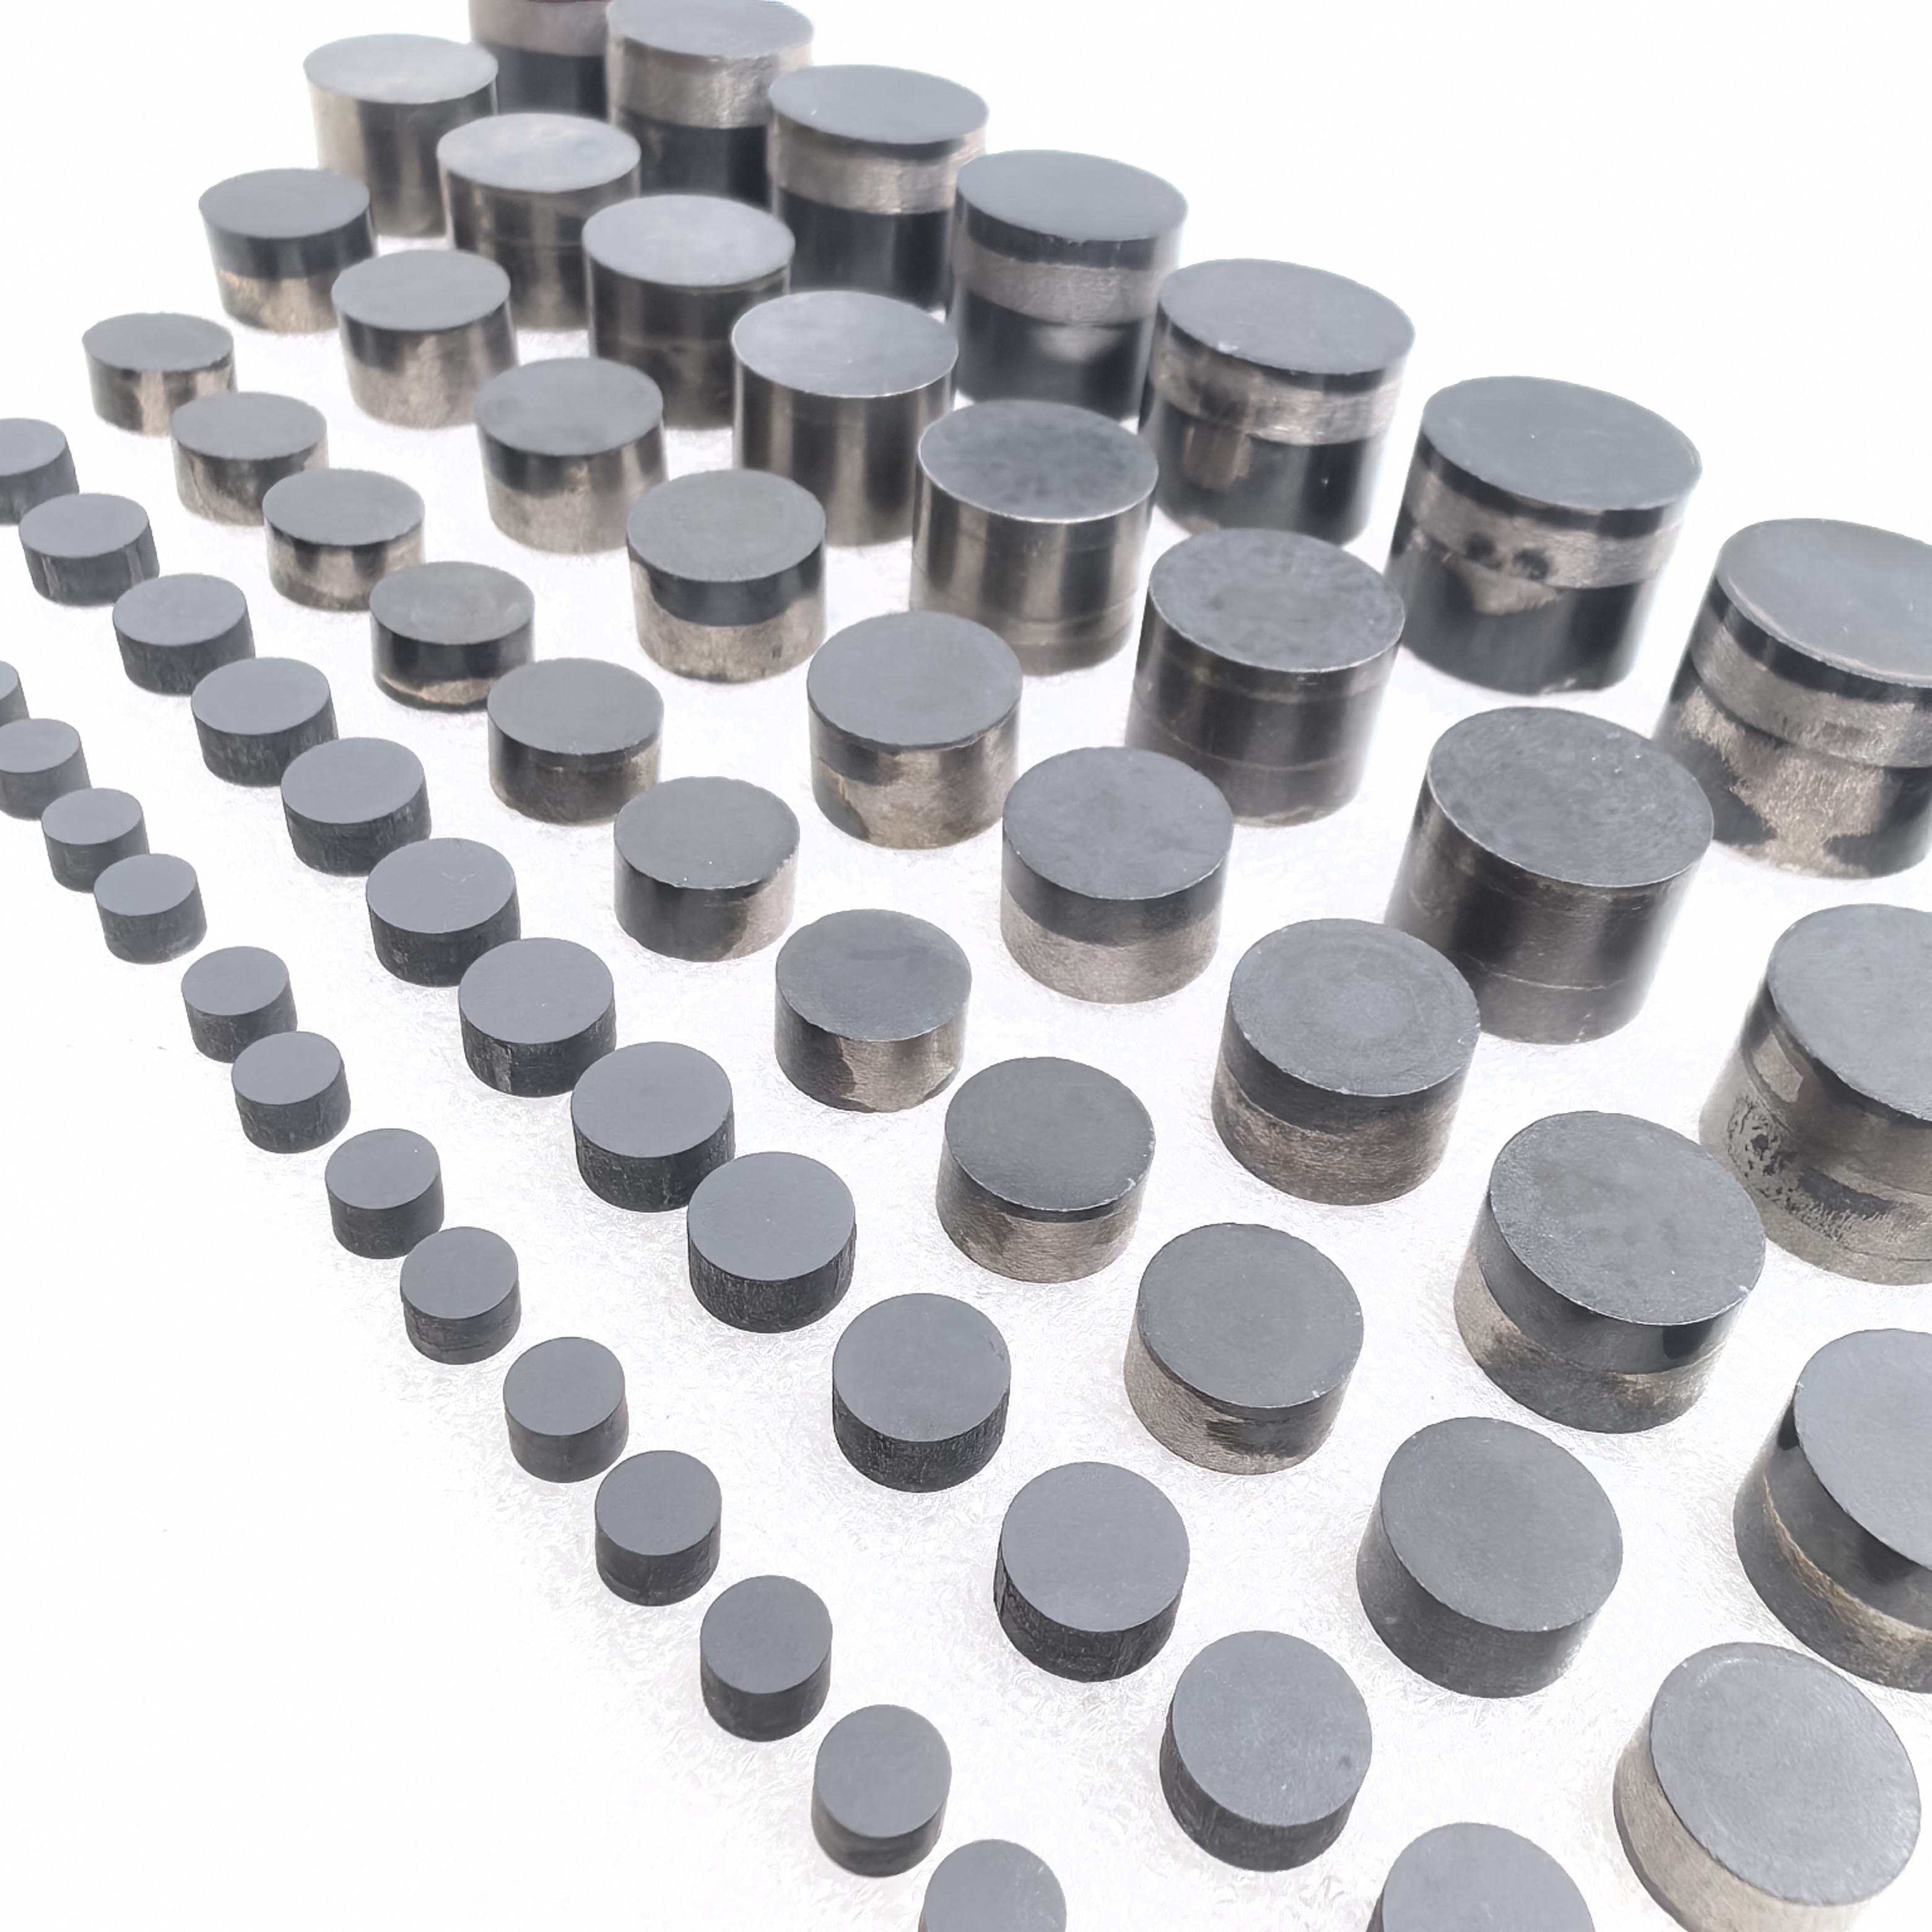
烧结得到的只是“模坯”,距离一枚可用的模具还有相当距离。模坯的微观结构设计已经在影响最终性能。2026年公开的一项专利采用了双峰粒径分布的PCD复合片,粗颗粒(10–30 μm)与细颗粒(0.5–5 μm)按质量比60–80∶20–40搭配,粗颗粒承担骨架耐磨性,细颗粒填充间隙并提升致密度,目标直指耐磨性与模具寿命的同步提升。四方达的模坯制造方法则走了一条表面工程路线:先在金刚石微粉表面涂覆金属层,再将大小颗粒按比例混合烧结,使颗粒间结合强度和模坯耐磨性获得改善。这些工艺差异说明,PCD拉丝模的性能竞争从粉体阶段就已经开始了。
模孔成形:激光开孔决定“能不能做”,抛光决定“做得好不好”
模芯的中心孔是整枚模具的功能核心,其成形路线受材料导电性制约。含金属相的钴基PCD具有导电性,可通过电火花加工(EDM)或走丝切割高效成形;绝缘型PCD则通常转向激光钻孔。激光打孔在产业实践中承担的是“粗成形”角色:先打出大致孔径和压缩区角度,为后续精密加工留出余量。
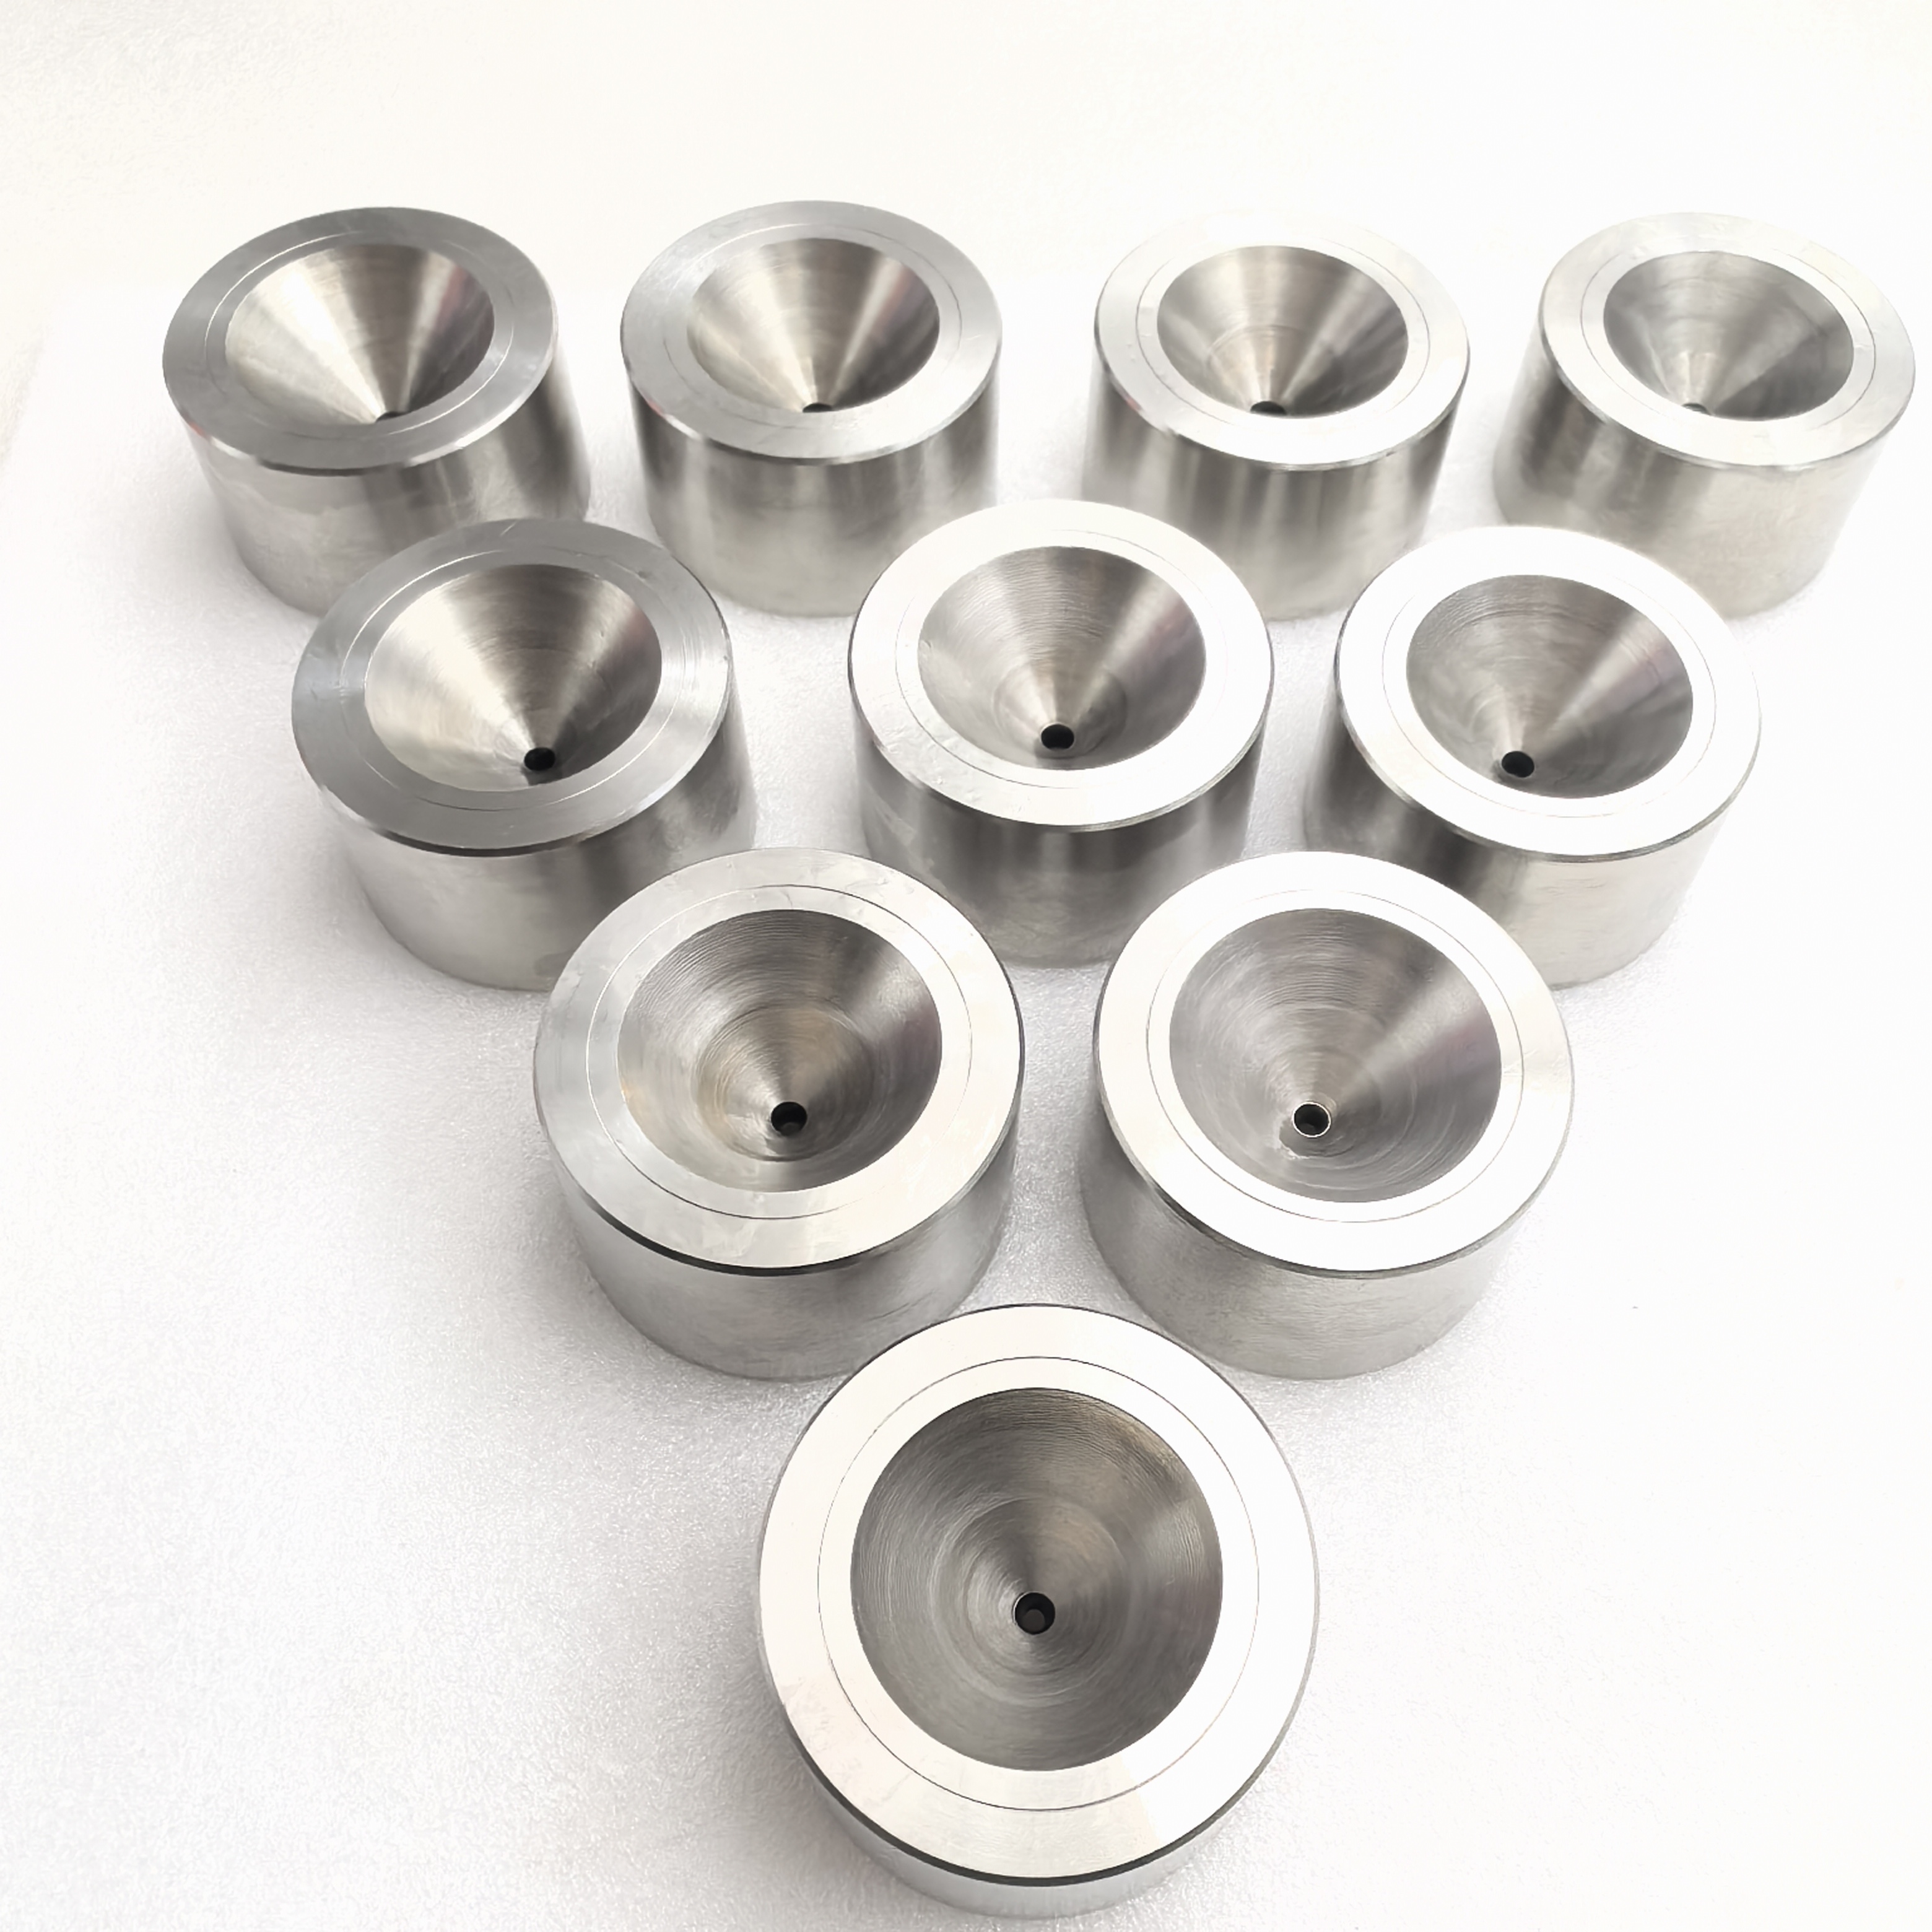
真正将模孔送入可用精度区间的,是紧随其后的整形与抛光。典型的工艺链在激光穿孔之后,用专用整形设备将入口、压缩区、定径区和出口区加工到规定的几何形状与角度,再以超声波研磨配合超细金刚石研磨粉,将定径区内壁抛光至所需的表面粗糙度与线径精度。定径区的表面质量是一个硬指标:部分高精度拉丝模专利要求该区域粗糙度Ra不大于0.05 μm,这一量级直接关联拉拔后线材的表面光洁度与圆度一致性。换言之,激光决定了模孔“能不能成形”,而研磨与抛光决定了它“能不能稳定地拉出合格的丝”。
应用的两条主线:传统线材的基本盘与精密制造的增量场
PCD拉丝模的应用版图可以沿两条线索来读。第一条是传统金属线材加工的基本盘。在电线电缆领域,铜线、铝线以及高压、中压、低压电缆导体的拉拔是PCD模具最稳定的需求来源之一;在钢丝制品方向,钢帘线、镀层钢丝、不锈钢丝、焊丝(包括气保焊丝和药芯焊丝)同样依赖PCD模具在长时间运行中维持线径一致性和表面质量。这些场景对模具的核心诉求是耐磨性与寿命,PCD的随机取向金刚石颗粒结构使模孔磨损趋于均匀,有利于线材保持圆形,减少椭圆度漂移。
第二条是精密制造与新兴应用构成的增量场。半导体键合线是其中要求最苛刻的场景之一:金丝、铜丝、铝丝在封装互连中需要极细的线径和极高的表面完整性,PCD模具的圆度保持能力和表面粗糙度控制在这一环节具有不可替代性。光伏硅片切割线则将PCD拉丝模推向了另一个极端:切割丝线径持续向更细演进,钨丝金刚线的主流线径已进入20–22线区间,更细规格仍在试验推进中,线径每减薄一步,对模孔精度和磨损稳定性的要求就抬高一层。此外,汽车高压线束用铜线、医疗导丝、超导线材以及贵金属线材的拉拔,也在把PCD模具从“耐磨工具”重新定义为“精度保障环节”。