大颗粒单晶金刚石在磨削加工领域扮演着双重角色:它既是被加工的对象(作为半导体衬底、光学窗口等最终产品需要被磨削至原子级精度),也是加工他物的工具(作为砂轮修整器、刀具和磨料,用于磨削其他硬脆材料)。这两个维度共同构成了大颗粒单晶金刚石在磨削领域的完整应用图景。
一、作为砂轮修整工具:磨削精度的“标尺”
砂轮在磨削过程中会逐渐钝化、堵塞,必须定期修整以恢复其几何精度和切削能力。单晶金刚石修整器是精密磨削中应用最普遍的修整工具。
大颗粒单晶金刚石修整笔通常选用高净度CVD单晶金刚石作为原料,金刚石宽度可达3mm,尖端可磨制成30°至120°的锥形、方形金字塔式或成型修刀,用于数控磨床砂轮的各种弧面、斜面、端面和凹槽的精密成型修整。以斧式成型修刀为例,采用60°角度和R0.2圆弧的单晶金刚石刀头,修整后加工工件的表面粗糙度可控制在Ra0.2以内。这类修整器适用于大光长荣、冈本等品牌的CNC成形磨床和精密平面磨床,主要修整陶瓷结合剂和树脂结合剂砂轮。
在超精密成型磨削领域,金刚石修整滚轮同样以单晶金刚石磨粒为核心功能材料。滚轮的修整精度和使用寿命直接影响零部件加工质量与量产效率,高端应用场景包括医疗器械和精密油嘴油泵的亚微米级成型磨削。
二、作为磨料:硬脆材料磨削的“牙齿”
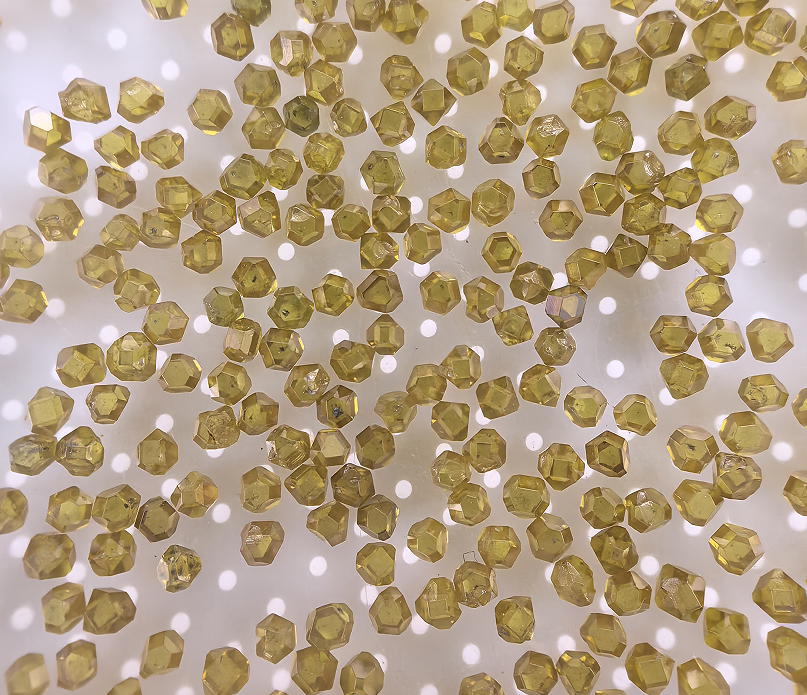
单晶金刚石微粉凭借晶型完整、棱角锋利、硬度高和耐磨性强的特征,是硬脆材料磨削的核心耗材。
在半导体和光电材料加工中,单晶金刚石微粉主要用于碳化硅和蓝宝石基底的减薄粗磨、光学玻璃和石英材料的精密磨削,以及硬质合金和陶瓷基材的平整加工。这些材料普遍具有高硬度和高脆性,普通磨料难以胜任,而单晶金刚石磨料的锋利切削刃能够在保证去除效率的同时控制表面损伤。
在实际磨削工艺中,金刚石磨料的粒度选择需要与工件材料和加工阶段匹配。例如对单晶硅进行磨削时,可采用树脂结合剂金刚石砂轮,磨料粒度代号M6/12用于粗磨,M2/4用于精磨,通过不同粒径的搭配实现从材料去除到表面光洁度的阶梯式控制。钎焊金刚石砂轮则以磨粒出露高度高、把持强度大和磨削比高等优势,在难加工材料的高效磨削中表现突出。
三、作为刀具材料:超精密切削的“刀刃”
单晶金刚石刀具的切削刃可以被磨削至原子间距水平,刃口半径约3至5埃(0.3—0.5nm),这是其他刀具材料无法达到的精度极限。
这类刀具的制造本身就是一项精密的磨削工程。单晶金刚石车刀的制造工序包括选料、定向、锯割、开坯、装卡、粗磨、精磨和检验,其中研磨环节直接决定刀具的最终质量。高精度单晶金刚石车刀用于光学功能材料复杂型面的超精密切削,随着国防和光电领域对光学非球面和自由曲面元件的需求持续增长,对高精度金刚石车刀的需求也在同步增加。
在具体应用端,单晶金刚石刀具广泛用于光盘拾取透镜、智能手机摄像头镜片等树脂透镜的注塑模具,液晶面板光学棱镜模具以及激光反射镜等光学部件的超精密加工。FPD用光学薄膜和光学元件精密模具的加工也依赖单晶金刚石微细刀具,能够在工件上成形微米级精度的沟槽形状图案。
四、作为被加工对象:金刚石晶片自身的磨削
大颗粒单晶金刚石作为最终产品(半导体衬底、光学窗口、散热片等),其自身必须经过磨削和抛光达到原子级平整度,这是其能够与其他材料实现键合或外延生长的前提。
这一加工过程面临的核心难题在于:金刚石硬度极高、脆性大、化学惰性强,传统加工方法效率极低。华侨大学提出的同心双砂轮磨抛一体化技术提供了一条可行路径:在一次装夹中,先用金刚石磨料的陶瓷内圈砂轮磨削单晶金刚石晶片表面,迅速将其平坦化,再采用金刚石与CuO混合磨料的外圈溶胶-凝胶抛光轮进行抛光,可在较短时间内将表面粗糙度从原始生长面的约46nm降至小于0.3nm的原子级精度。
浙江工业大学袁巨龙团队则探索了感应耦合等离子体刻蚀技术在单晶金刚石粗糙表面快速抛光中的应用。针对激光切割后表面粗糙度约200nm的(100)取向单晶金刚石,经4分钟ICP处理后大尺度波纹基本消失,粗糙度降至约6nm。在产业化层面,化合积电采用激光修整—机械加工—化学机械抛光三位一体工艺,已稳定批量实现单晶金刚石表面粗糙度Ra<1nm,定制化可达Ra≤0.5nm,总厚度偏差控制在10μm以内。
五、场景小结
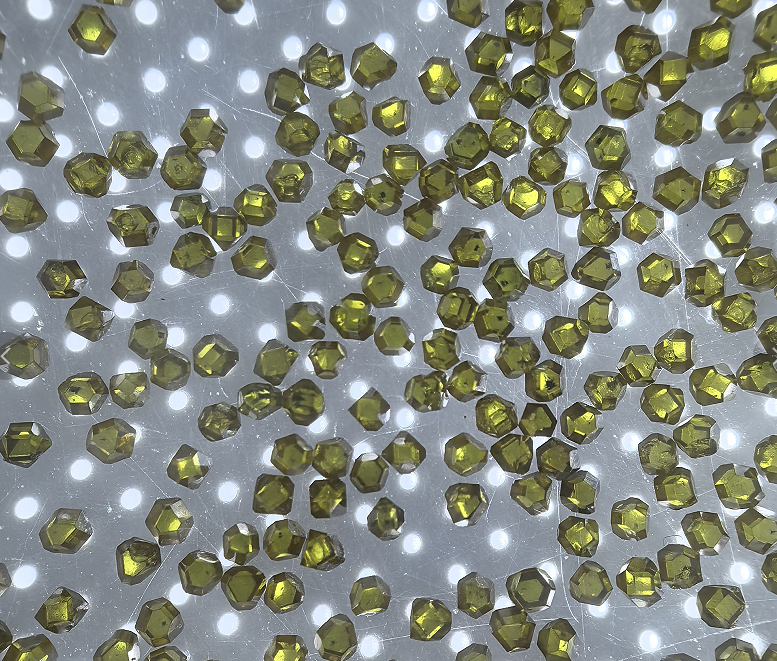
大颗粒单晶金刚石在磨削领域的应用可以从两个方向来理解:
作为工具,它凭借最高的硬度和锋利的晶棱,承担着修整砂轮、磨削硬脆材料、切削光学元件模具等“以硬克硬”的任务。单晶金刚石修整器和磨料微粉已经是精密制造产线上的成熟耗材,而单晶金刚石刀具则是超精密切削领域不可替代的终极选择。
作为产品,它自身就是磨削加工的对象。半导体级金刚石晶圆需要从生长面或激光切割面出发,经过粗磨、精磨和抛光多道工序,最终达到纳米乃至亚纳米级的表面精度。这一加工链条的技术成熟度,直接决定了大颗粒单晶金刚石能否从材料突破走向器件应用。
两个方向的交汇点在于:金刚石磨削金刚石——最硬的材料只能用同样最硬的材料来加工,这既是大颗粒单晶金刚石在磨削领域不可替代性的根源,也是其加工成本和技术难度居高不下的原因。